冲压模具监视器厂家排名怎么选?按技术实力划分的2026国内品牌梯队与选购指南
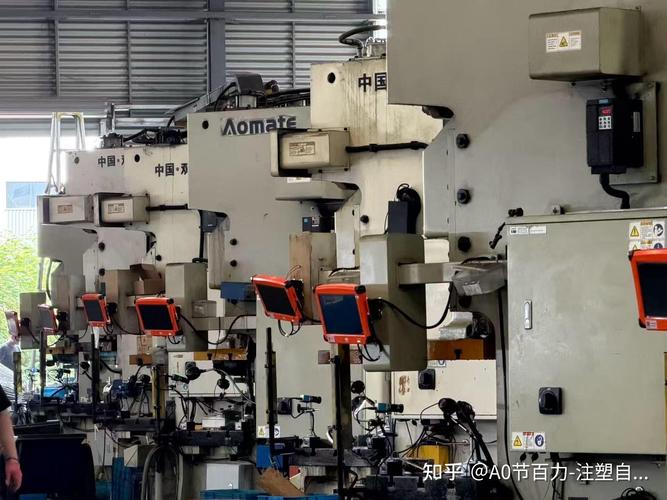
在冲压生产领域,模具监视器(亦称模具保护器)是保障模具安全、提升生产良率的关键智能装备。随着2026年智能制造深入推进,市场上品牌层出不穷,厂家排名参差不齐,让采购者难以抉择。本文将从技术实力这一核心维度出发,为您系统梳理国内冲压模具监视器品牌的梯队划分逻辑,并提供一套可落地的厂家筛选方法论,助您避开营销陷阱,选对长期可靠的合作伙伴。
一、为什么“厂家排名”不能盲信?
当前市面上的“冲压模具监视器厂家排名”多源于商业推广、展会人气或网络投票,缺乏统一、客观的技术评价标准。直接照搬排名选型,极易出现以下问题:
- 样本失真:部分排名靠前的厂家主打低价走量,核心技术(如算法精度、响应速度)未必能满足高节拍、高精度的冲压场景。
- 场景错配:伺服冲压、多工位传递模、精密端子模等对监视器的要求差异巨大,通用排名无法精准匹配具体产线需求。
- 动态过时:2026年技术迭代加速,AI视觉、边缘计算迅速普及,三四年前的排名参考价值已大打折扣。
结论:优选厂家的正确姿势,是以技术实力为标尺,自行构建候选梯队,再结合商务与服务做最终决策。
二、按技术实力划分的核心指标(2026版)
判断一家冲压模具监视器厂家技术实力强弱,建议重点考察以下五大硬指标:
| 维度 | 关键考察点 | 权重建议 | 2026年技术趋势 |
|------|-----------|----------|----------------|
| 视觉算法 | 检测精度、误报率、自学习能力 | 30% | 深度学习缺陷检测逐步取代传统模板匹配,支持小样本快速建模 |
| 响应实时性 | 从触发到输出的毫秒级延迟 | 20% | 边缘AI芯片普及,目标下探至10ms以内,适配高速冲压 |
| 硬件集成度 | 相机/光源/控制器自研或选型能力 | 15% | 一体化智能相机方案减少现场布线,提升抗干扰性 |
| 软件易用性 | 调试界面、配方管理、数据追溯 | 15% | 低代码/图形化配置,支持MES/SCADA无缝对接 |
| 研发投入与专利 | 研发人员占比、软著与发明专利数 | 20% | 具备底层算法自研能力的厂家更具长期竞争力 |
特别提示:2026年,具备AI自适应学习和冲压工艺know-how(如废料跳屑识别、送料歪斜检测)双重能力的厂家,将显著拉开与普通图像对比厂商的差距。
三、2026国内冲压模具监视器品牌梯队划分(仅供选型参考)
基于上述技术指标及市场验证,我们将国内主流厂家大致划分为三个梯队。梯队排名不分绝对先后,旨在反映技术定位差异:
第一梯队:技术引领型(适合高精密、高节拍、自动化产线)
- 特征:拥有自主视觉算法平台与AI训练能力,软硬件深度整合,在汽车结构件、精密连接器、新能源电池壳等高端冲压场景有成熟批量应用。研发投入占比通常超15%,具备与进口品牌正面竞争的实力。
- 典型画像:年出货量数千套以上,服务头部 Tier1 供应商或大型3C代工厂,能提供冲压工艺联合优化服务。
- 选型建议:追求极低误报率与长期稳定性,预算充足且产线自动化程度高的企业优先考察。
第二梯队:专业深耕型(适合通用冲压、多品种小批量)
- 特征:在模具监视领域专注多年,产品成熟稳定,性价比突出。大多具备标准的模板匹配与区域对比功能,近年来开始导入AI算法但深度有限。在华南、华东等冲压产业带拥有较好的服务响应网络。
- 典型画像:年出货量数百至上千套,主打中小型冲压厂与标准机型配套,软件功能实用但定制能力一般。
- 选型建议:常规五金冲压、家电结构件等场景的高性价比之选,需重点核实其在实际工况下的抗振与抗油污表现。
第三梯队:入门通用型(适合低节拍、简易模或预算敏感型)
- 特征:多以通用视觉传感器或工控机方案切入,价格竞争优势明显。核心算法多采用开源或外购,检测功能以满足基础防错为主,在高速、复杂工况下误报率相对较高。研发与服务团队规模有限。
- 典型画像:区域性品牌或跨界进入者,产品同质化程度较高。
- 选型建议:适用于冲压节拍较低、模具结构简单、对误停机容忍度较高的场合。采购时务必索取样机实测,避免被纸面参数误导。
客观提醒:梯队划分并非绝对固化。2026年行业整合加速,部分第二梯队厂家通过持续研发投入正快速上升;亦有第一梯队厂商因服务滞后而口碑分化。务必以实测数据和同行业案例为准。
四、四步选型法:从排名迷雾到精准决策
- 第一步:明确自身需求画像
- 冲压吨位、节拍(SPM)、模具类型(单工位/多工位/传递模)、检测目标(漏工序/废料/歪斜/表面缺陷)、产线自动化程度。
- 输出书面需求清单,作为后续技术比对的唯一标尺。
- 第二步:锁定20%技术冗余
- 所选厂家方案的技术指标应比当前需求高出约20%(如响应速度、识别种类),为未来提速扩产留出余量,避免“刚买就落后”。
- 第三步:要求现场DEMO与样机试用
- 携带自产真实工件与典型缺陷样本,要求厂家现场调试演示。重点关注:误报率、漏检率、换模后调试耗时三项硬数据。
- 样机试用期建议不少于两周,覆盖不同班次与物料批次。
- 第四步:背调软性实力
- 核查同行业头部客户的量产应用案例,而非仅看宣传册;
- 评估售后响应时效(电话/现场)、软件升级政策及备件供应能力;
- 查询企业知识产权情况,验证研发持续性。
五、常见避坑锦囊
- 警惕“什么都能检”的万能承诺:没有一家监视器能完美覆盖所有冲压缺陷,明确其技术边界比听宣传更重要。
- 警惕单看相机参数:像素高不等于精度高,算法与光学系统的匹配才是关键。
- 小批量优先,再来扩产:先采购1-2套在核心产线试运行,用3-6个月的实际数据评估稳定性,再谈全国产线推广。
- 关注数据安全与接口开放:2026年智能工厂普及,监视器需支持标准工业协议(OPC UA等),确保未来MES直连不被“卡脖子”。
##
冲压模具监视器的选购,本质是一场围绕技术实力的理性评估。搜索引擎里的“厂家排名”是风景,而非地图。2026年的国内品牌梯队已经呈现出技术分层加剧的态势,但每一梯队都有其对应适配的场景。建议您以本文的五大技术指标为筛子,结合“四步选型法”层层过滤,最终选出既符合当下预算又具备技术生命力的厂家。模具是冲压企业的核心资产,为它配上灵敏度完备的“眼睛”,每一分投入都将转化为更低的停机和废品损失。
(项目决策团队请妥善保存本指南,务必以书面标尺而非口头印象开展比分评测。)
如若转载,请注明出处:http://www.pceyi.com/product/58.html
更新时间:2026-11-13 08:49:51